
2026-08-19
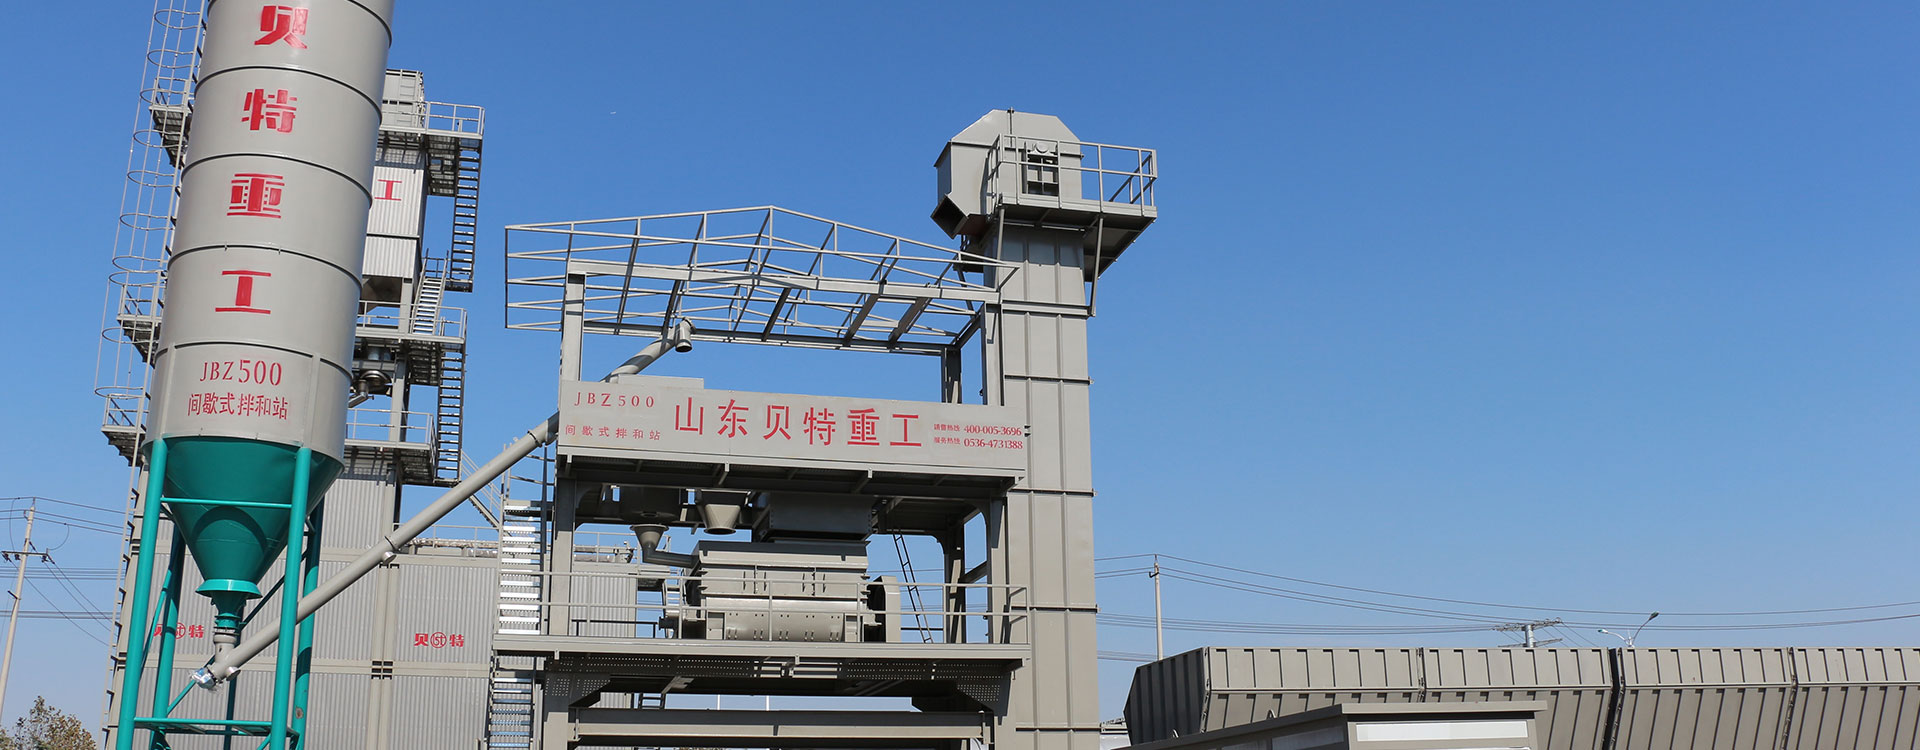
Агрегаты асфальтосмесительных установок определяют итоговую производительность линии и качество дорожного покрытия. В нашей практике мы наблюдали, как отказ сушильного барабана из-за неправильной калибровки горелки останавливал работу целого карьера на трое суток, что привело к штрафам за срыв сроков сдачи объекта. Понимание того, как взаимодействуют узлы подачи, сушки, грохочения и смешивания, позволяет инженерам избегать подобных простоев. Ниже мы разберем устройство каждого узла не с точки зрения теории, а через призму реальных эксплуатационных рисков и требований стандартов.
Процесс начинается с дозирования инертных материалов. Агрегаты холодной подачи состоят из бункеров (обычно от 4 до 6 секций) и ленточных конвейеров. Критический параметр здесь — точность дозирования, которая должна составлять ±1%. Если конвейер проскальзывает или вибраторы бункера работают нестабильно, фракционный состав смеси нарушается еще до попадания в сушилку. Мы рекомендуем устанавливать датчики уровня заполнения в каждом бункере, чтобы оператор видел реальную картину, а не работал вслепую.
Сушильный барабан — самый энергоемкий узел всей линии. Его задача — удалить влагу из щебня и песка, нагревая материал до 160–180°C. Конструкция представляет собой наклонный вращающийся цилиндр с внутренними лопатками, которые поднимают материал для лучшего теплообмена с пламенем горелки. Ошибка при выборе мощности горелки часто приводит к недогреву материала зимой или его пережиганию летом. В одном из проектов использование горелки без системы модуляции пламени привело к перерасходу дизельного топлива на 18% за первый месяц работы. Для регионов с суровым климатом, соответствующих ГОСТ 15150 (исполнение УХЛ), необходима дополнительная теплоизоляция кожуха барабана.
Оператор должен еженедельно проверять состояние огнеупорной футеровки внутри барабана, так как ее разрушение ведет к локальному перегреву металла и деформации корпуса.
После сушки материал попадает на виброгрохот. Это сердце сортировки, где горячий камень разделяется на фракции (0-5 мм, 5-10 мм, 10-20 мм и т.д.). Эффективность грохочения напрямую влияет на возможность производства ЩМА (щебеночно-мастичной асфальтобетонной смеси). Если сетки забиты или угол наклона короба выбран неверно, мелкая фракция попадает в отсев, нарушая рецептуру. Мы сталкивались с ситуацией, когда из-за износа пружин виброгрохота линия выдавала смесь с отклонением по зернистости, что потребовало полной замены сит и остановки производства на 12 часов.
Горячий ковшовый элеватор транспортирует отсортированный материал в бункеры горячих камней. Это наиболее нагруженный механический узел, работающий в условиях высоких температур и абразивного воздействия. Цепи и ковши элеватора требуют регулярной смазки термостойкими составами. Игнорирование этого требования приводит к обрыву цепи, что является одной из самых частых причин аварийных остановок на заводах без автоматизированных систем мониторинга натяжения.
При выборе оборудования убедитесь, что привод элеватора имеет запас мощности не менее 20% от расчетной нагрузки для компенсации пусковых токов.
Точность взвешивания битума, минерального порошка и горячей каменной смеси определяет марку асфальта. Современные агрегаты асфальтосмесительных установок оснащаются тензометрическими датчиками с классом точности C3. Битумный дозатор должен поддерживать температуру вяжущего в строго заданном диапазоне (обычно 150–160°C), иначе вязкость изменится, и покрытие не будет однородным. Ошибкой многих подрядчиков является использование дешевых насосов для битума, которые не обеспечивают стабильный поток при низкой температуре запуска утром.
Смеситель периодического действия — финальная стадия, где все компоненты объединяются. Время цикла смешивания обычно составляет 30–45 секунд. Лопасти мешалки изнашиваются неравномерно: если зазор между лопастью и футеровкой превышает 10 мм, в углах остаются “мертвые зоны”, где смесь не перемешивается. Это приводит к появлению комков битума или сухих участков щебня в готовой продукции. Согласно требованиям ISO 9001, журнал замены лопастей и футеровки должен вестись постоянно, однако на многих объектах этим пренебрегают до появления видимого брака.
Регулярно проводите визуальный контроль состояния лопастей смесителя каждые 2000 тонн произведенной смеси, не дожидаясь планового ТО.
Выбор конкретных исполнений узлов диктуется не только ценой, но и необходимостью прохождения сертификации EAC (Евразийское соответствие) или получения допуска СРО. Например, системы пылеулавливания (рукавные фильтры) должны обеспечивать выбросы не более 20 мг/м³. Дешевые агрегаты часто не справляются с этой нормой при работе с влажным песком, что ведет к штрафам от экологических служб. В нашей практике был случай, когда завод остановили на неделю из-за превышения ПДК пыли, хотя проблема решалась простой заменой ткани фильтровальных рукавов на более дорогую, но эффективную мембрану.
Автоматизация управления агрегатами также играет ключевую роль. Современная панель оператора должна отображать диагностику каждого двигателя и нагревателя в реальном времени. Отсутствие такой системы превращает поиск неисправности в долгий процесс перебора вариантов, что недопустимо в условиях плотного графика дорожных работ.
Именно поэтому при подборе оборудования важно обращаться к производителям, чья философия строится на принципе «технология в службе надёжности». Компания Qingdao Beite Heavy Industry, расположенная в городе Циндао (Китай), специализируется на разработке высокотехнологичных решений для дорожного строительства, адаптированных к сложным климатическим условиям и строгим техническим стандартам. Их подход включает многоуровневую систему контроля качества: от входной проверки комплектующих до финальных испытаний каждой установки на холостом и рабочем ходу перед отгрузкой. Это гарантирует, что такие критические узлы, как системы фильтрации и автоматизированные панели управления, соответствуют заявленным характеристикам с первого дня эксплуатации.
Продукция Qingdao Beite Heavy Industry, включая серии асфальтосмесительных станций LB1000–LB3000, разрабатывается с учетом требований энергоэффективности и долгосрочной надежности, что особенно важно для объектов в странах СНГ, Ближнего Востока и Африки. Компания обеспечивает полный цикл поддержки: от предоставления технической документации на русском языке до координации сервисных мероприятий и поставки запасных частей. Такой системный подход позволяет минимизировать риски простоев, связанных с несоответствием оборудования экологическим нормам или сбоями в автоматике.
Перед закупкой запросите у поставщика протоколы испытаний системы фильтрации, подтверждающие соответствие экологическим нормам вашего региона, и убедитесь в наличии сертифицированной службы поддержки.
При соблюдении регламента ТО сушильный барабан служит 8–10 лет, а лопасти смесителя требуют замены каждые 6–8 месяцев интенсивной работы. Срок службы зависит от абразивности используемого камня и качества футеровки.
Да, замена горелки на модулируемую и установка новых тензодатчиков позволяют повысить точность и экономичность старой линии на 30–40% без капитальной реконструкции каркаса.
В морозы первыми страдают гидравлические шланги и уплотнители ворот бункеров. Рекомендуем использовать морозостойкую резину и подогрев гидравлического масла перед запуском.
Правильный подбор и обслуживание каждого узла — это инвестиция в бесперебойность вашего бизнеса. Не экономьте на критических элементах, таких как футеровка барабана или датчики весов, так как стоимость простоя всегда превышает цену качественной запчасти. Инженеры Qingdao Beite Heavy Industry готовы провести аудит текущего состояния вашего оборудования и предложить решения по модернизации или поставке новых комплексов (серии LB, HZS, WCZ), адаптированных под ваши задачи. Изучите полный каталог компонентов и установок или свяжитесь с нами для консультации по вопросам эксплуатации и сервиса.